Quemado de zinc al soldar fleje galvanizado
La bobina galvanizada ahorra un paso de post-recubrimiento, pero al soldarla se quema el zinc en la costura y deja una línea gris y corroída que los compradores rechazan. Los molinos que sobrecalientan la zona de soldadura también obstruyen las herramientas con humos de zinc, lo que acorta la vida útil de los rodillos y aumenta el mantenimiento.
Por qué el fleje galvanizado se quema en la soldadura
El zinc se vaporiza a una temperatura mucho más baja que el acero, por lo que una costura descontrolada o sobre-impulsada sobrecalienta el recubrimiento y deja un amplio quemado. Sin un enfriamiento rápido y uniforme, el calor se propaga a lo largo del cuerpo y opaca el recubrimiento, mientras que el residuo de zinc desgasta las superficies de los rodillos desprotegidos.
La solución del molino de tubos galvanizados ZY20
La guía de costura dedicada y la presión de apriete ajustable mantienen la zona de soldadura estrecha, limitando el quemado de zinc a una línea delgada y controlable.
Un soldador de alta frecuencia de estado sólido de 100 kW proporciona calor estable y enfocado, y un enfriamiento por pulverización y piscina de desbordamiento de ≥10 t/h apaga la costura antes de que el recubrimiento se opaque.
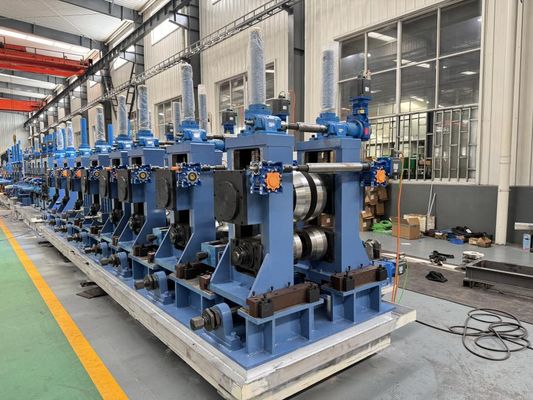
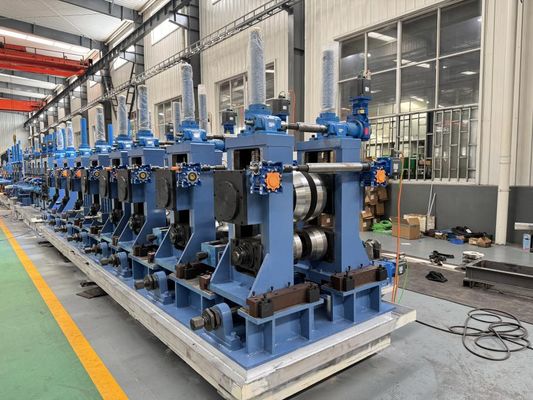
La línea forma bobinas laminadas en caliente, en frío y galvanizadas a través del mismo paso, con ejes endurecidos 42CrMo y cambio rápido lateral para un cambio de material rápido.
Especificaciones técnicas del molino de tubos ZY20
| Parámetro | Especificación |
|---|
| Diámetro exterior del tubo | φ10–26 mm |
| Espesor de pared | 0.4–1.5 mm |
| Velocidad de producción nominal | hasta 90 m/min |
| Materia prima | Acero bajo en carbono laminado en caliente/frío, acero galvanizado |
| Potencia del soldador de alta frecuencia | Estado sólido de 100 kW |
| Soportes de conformado | 5 desbaste + 3 acabado |
| Soportes de dimensionamiento | 6 horizontales + 6 verticales |
| Rodillos de nivelación | Nivelador de precisión de 7 rodillos |
| Longitud de corte / precisión | 4–8 m, ±3 mm |
| Flujo de refrigerante | ≥10 t/h pulverización + piscina de desbordamiento |
| Material del eje del rodillo | 42CrMo templado y revenido + endurecido por alta frecuencia |
Proceso de producción continuo completo
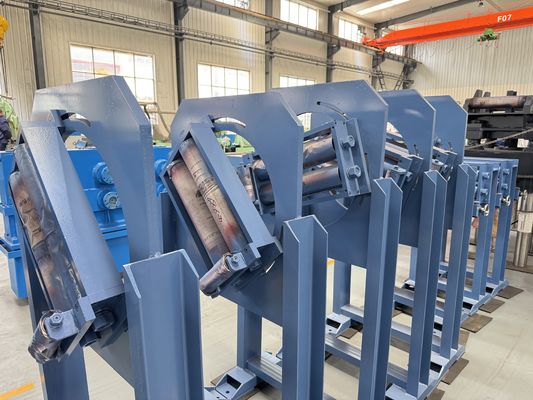
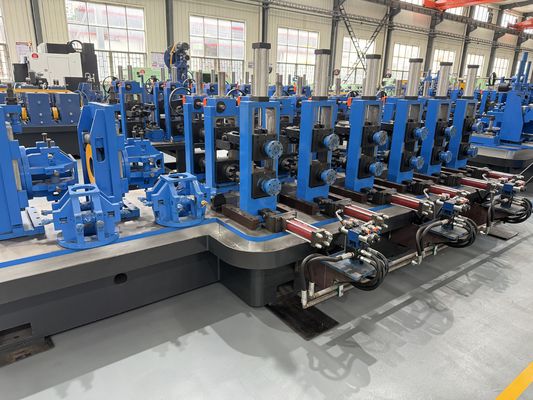
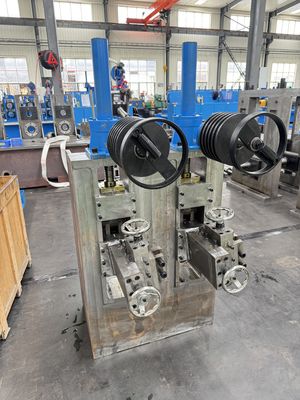
Cada ZY20 funciona con un flujo continuo desde la bobina hasta el tubo cortado terminado. Un desenrollador alimenta el fleje a través de un nivelador de precisión de 7 rodillos que elimina la deformación de la bobina, luego el conformado de doble radio lo moldea en 5 soportes de desbaste y 3 de acabado sin onda en el borde. Un soldador de alta frecuencia de estado sólido de 100 kW fusiona la costura bajo presión de apriete con una guía de costura dedicada, y una unidad automática de rebabas exteriores elimina la rebaba inmediatamente. El enfriamiento por pulverización y piscina de desbordamiento de ≥10 t/h fija la forma, el tren de dimensionamiento de 6 horizontales + 6 verticales establece el diámetro, y un cabezal Turk de 4 rodillos endereza el tubo antes de que la sierra volante de microcomputadora corte longitudes de 4–8 m con una precisión de ±3 mm. Los soportes protegidos contra sobrecarga y los ejes endurecidos 42CrMo mantienen toda la línea estable durante largos períodos de funcionamiento.
Dónde se aplica el molino de tubos galvanizados ZY20
Construcción ligera galvanizada, estructuras de invernadero, tubos para cercas y barandillas, y cualquier sección con recubrimiento de zinc de φ10-26 mm que deba omitir un paso de recubrimiento separado.
Cómo seleccionar un molino de tubos galvanizados
Confirme que su bobina está galvanizada y anote el peso del recubrimiento, luego ajuste el OD y la pared a φ10-26 mm / 0.4-1.5 mm. Verifique la capacidad de enfriamiento y el control de la costura para un quemado mínimo, y dimensione los servicios públicos para su velocidad.
Instalación, soporte y posventa
El ZY20 se envía como un paquete llave en mano con planos de distribución y cimentación para que pueda preparar el sitio antes de la entrega. La instalación y puesta en marcha in situ dirigidas por ingenieros llevan la línea a la producción nominal, con capacitación del operador para entregar un molino en funcionamiento. Una garantía de un año con soporte de repuestos protege la inversión, y dado que la línea acepta bobinas laminadas en caliente, en frío y galvanizadas, puede adaptarse a los costos cambiantes de los materiales y la demanda del mercado sin re-herramientas.
Preguntas frecuentes sobre el molino de tubos galvanizados ZY20
¿Sobrevivirá el recubrimiento de zinc a la soldadura?
Sí, la guía de costura estrecha y el enfriamiento rápido mantienen el quemado delgado y controlable.
¿Puedo cambiar entre acero galvanizado y acero negro?
Sí, el mismo paso maneja bobinas laminadas en caliente, en frío y galvanizadas con cambio rápido de rodillos.
¿Cómo se protegen las herramientas de los residuos de zinc?
Los ejes endurecidos 42CrMo y el diseño de enfriamiento rápido reducen la acumulación y el desgaste del zinc.

 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!
 Spanish